

Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
Gongzheng
U modernim sustavima za isporuku tekućine, povratni ventili su važna sigurnosna komponenta odgovorna za sprječavanje povratnog protoka tekućine i osiguravanje stabilnosti i sigurnosti sustava. Međutim, učinak brtvljenja nepovratnog ventila izravno utječe na učinkovitost njegove funkcije. Ako je učinak brtvljenja nedovoljan, može doći do curenja tekućine, što ne samo da troši resurse, već također može uzrokovati sigurnosne opasnosti. Stoga je poboljšanje performansi brtvljenja nepovratnog ventila ključni faktor u osiguravanju normalnog rada sustava tekućine.
Postoji mnogo načina za poboljšanje brtvenih svojstava nepovratnog ventila, među kojima je brušenje brtvene površine jedan od najučinkovitijih načina. Zbog dugotrajne uporabe nepovratnog ventila, površina za brtvljenje će se istrošiti zbog trenja i pritiska, što će rezultirati smanjenjem učinkovitosti brtvljenja. Finim brušenjem brtvene površine mogu se učinkovito ukloniti tragovi habanja, brtveni razmak može se smanjiti ili eliminirati, a završna obrada brtvene površine može se poboljšati. Proces mljevenja obično se dijeli u tri faze: grubo mljevenje, srednje mljevenje i fino mljevenje. Svaka faza zahtijeva preciznu kontrolu pritiska i vremena mljevenja kako bi se osigurao najbolji učinak mljevenja. Osim toga, također je ključno odabrati odgovarajuće alate za brušenje i abrazive za prilagodbu povratnim ventilima različitih materijala i struktura kako bi se postigla najbolja izvedba brtvljenja.
U procesu poboljšanja performansi brtvljenja nepovratnog ventila, korištenje neuravnotežene sile za povećanje omjera tlaka brtvljenja također je učinkovita strategija. Tijekom rada nepovratnog ventila, tlak brtvljenja koji pokreće pokretač na jezgru ventila je fiksan. Međutim, kada neuravnotežena sila ima tendenciju gurnuti jezgru ventila da se otvori, sila brtvljenja jezgre ventila će oslabiti; naprotiv, kada neuravnotežena sila ima tendenciju zatvaranja, sila brtvljenja jezgre ventila će se povećati. Stoga, prilagođavanjem strukture nepovratnog ventila ili dodavanjem pomoćnih uređaja, neuravnotežena sila može vršiti pritisak zatvaranja na jezgru ventila, čime se učinkovito poboljšava omjer pritiska brtvljenja. Ova metoda je posebno prikladna za ventile s jednom brtvom i regulacijske ventile s dva položaja i može značajno poboljšati učinak brtvljenja.
Osim toga, povećanje brtvene sile aktuatora na jezgri ventila također je uobičajena metoda za poboljšanje brtvene izvedbe nepovratnog ventila. Uobičajena tehnička sredstva uključuju podešavanje radnog raspona opruge, odabir opruge male krutosti, dodavanje pomoćne opreme (kao što je pozicioner), povećanje tlaka izvora zraka i njegovu zamjenu aktuatorom s većim potiskom. Ove metode mogu se fleksibilno odabrati prema specifičnom scenariju primjene nepovratnog ventila kako bi se postigao najbolji učinak brtvljenja.
Uz gore navedene metode, upotreba jednostruke brtve i tehnologije meke brtve također je učinkovito sredstvo za poboljšanje performansi brtvljenja nepovratnog ventila. Za regulacijske ventile s dvostrukom strukturom brtve, promjena na jednostruku brtvu obično može poboljšati učinak brtvljenja više od deset puta. Za ventile s tvrdim brtvljenjem, korištenje mekih materijala za brtvljenje, poput gume ili politetrafluoroetilena, može dodatno poboljšati učinak brtvljenja, čime se također može postići poboljšanje više od deset puta. Ova tehnologija mekog brtvljenja ne samo da poboljšava performanse brtvljenja, već također učinkovito smanjuje silu otvaranja i zatvaranja ventila, čime se produljuje životni vijek ventila.
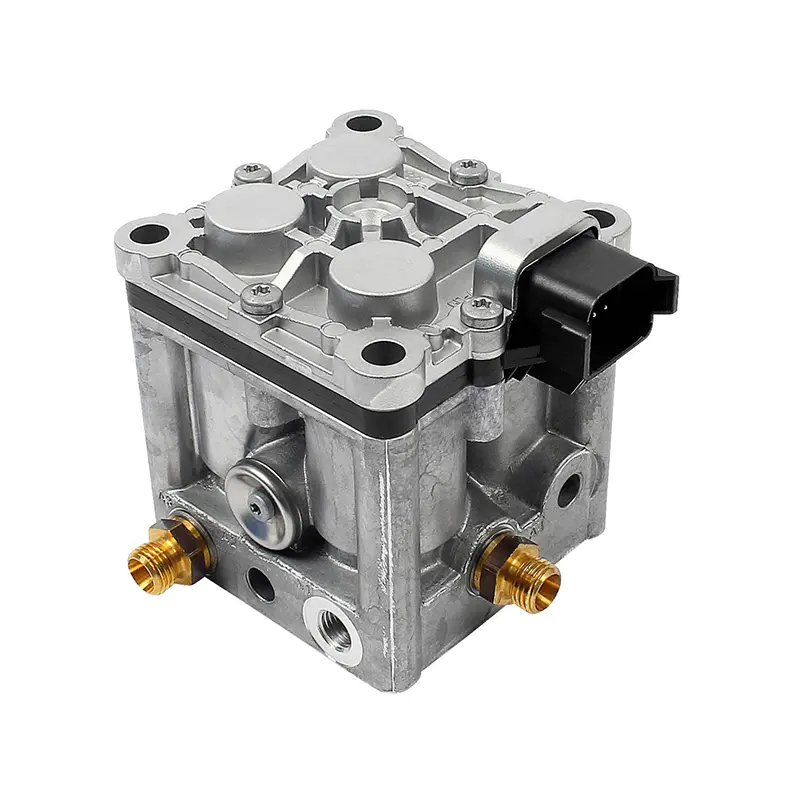
Naši glavni proizvodi
Autorska prava © Zhejiang Gongzheng Machinery Co., Ltd. Sva prava pridržana.
